Lar / Notícias / Notícias do setor / Exemplos de compostos voláteis: de produtos de uso diário a COVs industriais
Exemplos de compostos voláteis: de produtos de uso diário a COVs industriais
Às seis da manhã, quando uma linha de revestimento em uma fábrica de móveis é iniciada, o primeiro ar que chega à pilha carrega um cheiro forte e doce que os vizinhos reconhecem muito antes do gerente da fábrica. Os compostos responsáveis não são exóticos. Eles são tolueno, xileno, acetato de etila, acetato de butila, acetona e alguns outros solventes que aparecem em quase todas as listas de solventes industriais. Esta é a resposta prática por detrás da questão de quais são os verdadeiros exemplos de compostos voláteis: para uma fábrica, são geralmente solventes comuns, e a mistura exacta na conduta de exaustão decide qual a tecnologia de redução que funcionará e qual irá falhar silenciosamente após dezoito meses de serviço.
Este artigo leva a questão a sério e a responde em três camadas. Primeiro, explica o que torna um composto volátil num sentido mensurável. Em segundo lugar, lista exemplos concretos de compostos voláteis agrupados por família química, por produto de uso diário e por processo industrial. Terceiro, e mais importante para qualquer pessoa que compre ou especifique equipamentos de tratamento, mostra como a identidade desses compostos impulsiona a seleção de tecnologia, o custo operacional, a classificação de segurança e o risco de manutenção a longo prazo.
Se você é um engenheiro ambiental, um gerente de fábrica ou um especialista em compras que compara cotações de um fabricante de equipamentos de VOCs, a lista de compostos não é uma leitura secundária. É o resumo do design.
Os compostos específicos no fluxo de exaustão, e não apenas a concentração total de VOC, determinam qual rota de redução é tecnicamente viável e economicamente defensável.
O que torna um composto volátil em primeiro lugar
A volatilidade não é uma propriedade do tipo sim ou não. É uma posição numa escala, e a escala é definida pela pressão de vapor e pelo ponto de ebulição. Um composto é considerado volátil quando uma fração significativa dele sai da fase líquida ou sólida e entra na fase gasosa à temperatura ambiente normal. A pressão de vapor é o número que descreve diretamente esta tendência: um líquido com uma pressão de vapor de 30 kPa a 25 °C está a escapar para o ar cerca de trinta vezes mais rápido do que um líquido com uma pressão de vapor de 1 kPa nas mesmas condições.
Diferentes reguladores estabelecem limites em diferentes locais, e isto é importante do ponto de vista comercial porque a definição determina quais os solventes que se enquadram nas regras de licenciamento e comunicação de emissões.
A União Europeia, de acordo com a Diretiva Tintas, trata um VOC como qualquer composto orgânico com ponto de ebulição inicial de 250 °C ou inferior, medido a uma pressão padrão de 101,3 kPa.
A EPA dos Estados Unidos define VOCs pela reatividade atmosférica, abrangendo compostos orgânicos que participam de reações fotoquímicas, excluindo monóxido de carbono, dióxido de carbono, ácido carbônico, carbonetos metálicos e uma pequena lista de solventes explicitamente isentos, como acetona em alguns contextos.
O padrão nacional GB 37822-2019 da China define VOCs como compostos orgânicos que participam de reações fotoquímicas atmosféricas ou como compostos determinados por outras regulamentações aplicáveis e, em seguida, atribui limites de concentração e requisitos de eficiência de remoção na pilha.
A Organização Mundial da Saúde usa uma classificação interna baseada na volatilidade: compostos orgânicos muito voláteis fervendo abaixo de 50 a 100 °C, compostos orgânicos voláteis de aproximadamente 50 a 260 °C e compostos orgânicos semivoláteis de aproximadamente 240 a 400 °C.
A consequência prática é que duas fábricas que utilizam o mesmo solvente podem reportar diferentes cargas de COV dependendo da jurisdição, e um solvente que está isento de reportar num mercado pode ser totalmente regulamentado noutro. Para projetos de equipamentos, a escala de pressão de vapor é mais útil do que a etiqueta regulamentar, porque a pressão de vapor, a temperatura e o movimento do ar juntos decidem quanto do solvente realmente atinge o duto.
Sempre projete equipamentos de redução em torno da pressão de vapor e da faixa de ebulição da mistura real de solventes, porque as definições regulatórias variam de acordo com o mercado, mas o comportamento físico não.
Exemplos de compostos voláteis: uma tabela de referência estruturada
As famílias químicas comportam-se de forma diferente num duto de exaustão, e agrupar exemplos por família é a maneira mais rápida de prever qual rota de tratamento será apropriada. Os hidrocarbonetos aromáticos, por exemplo, são pesados, muitas vezes tóxicos e frequentemente sujeitos a limites rigorosos de acumulação. Os solventes oxigenados são miscíveis em água e queimam de forma limpa, o que os torna amigáveis à oxidação catalítica, mas difíceis de remover com lavadores de água. Os solventes halogenados destroem os catalisadores e criam gases ácidos que devem ser eliminados a jusante.
A tabela abaixo reúne exemplos representativos de compostos voláteis nas famílias que aparecem com mais frequência em documentos de licenciamento industrial e avaliações de impacto ambiental.
Tabela 1. Exemplos representativos de compostos voláteis agrupados por família química, com pontos de ebulição típicos e as rotas de redução mais frequentemente selecionadas para cada grupo.
Produção de resina, prensagem de painéis de madeira, ligantes de fundição
Oxidação térmica, oxidação catalítica
Ésteres e éteres
Acetato de butila, acetato de éter metílico de propilenoglicol, éter metil terc-butílico, tetrahidrofurano
55 a 146°C
Revestimento de latas, tintas para embalagens, processamento farmacêutico
Adsorção, oxidação térmica regenerativa
Terpenos e voláteis naturais
Limoneno, alfa-pineno, isopreno, frações de terebintina
34 a 176°C
Processamento de madeira, aromatização de alimentos, impressão com tintas de base biológica
Biofiltração para cargas baixas, oxidação térmica para cargas altas
Enxofre e nitrogênio orgânicos
Metanotiol, sulfeto de dimetila, piridina, dimetilformamida
6 a 153°C
Papel e celulose, síntese farmacêutica, vulcanização de borracha
Oxidação térmica com lavagem e triagem cuidadosa do catalisador
Dois cuidados se aplicam a qualquer tabela deste tipo. Primeiro, o ponto de ebulição é um proxy conveniente para a volatilidade, mas não é a mesma coisa; um composto pode ter um ponto de ebulição moderado e ainda produzir uma concentração significativa de vapor em um espaço de trabalho quente e bem ventilado. Em segundo lugar, os fluxos de escape reais quase nunca são compostos únicos. Uma única linha de prensa de rotogravura pode liberar etanol, acetato de etila, isopropanol e uma pequena fração de éteres glicólicos de alto ponto de ebulição ao mesmo tempo, e o sistema de tratamento deve lidar com toda a mistura e não com a média.
Quando um projeto passa do estágio de viabilidade para o projeto detalhado, a lista de compostos é normalmente reduzida a três ou quatro espécies representativas, muitas vezes chamadas de compostos marcadores, e o equipamento é dimensionado no pior caso dentre eles.
Agrupe seu fluxo de exaustão em famílias de produtos químicos antes de selecionar o equipamento, porque as famílias compartilham modos de falha e rotas de redução adequadas.
Exemplos diários de compostos voláteis ao nosso redor
A exposição das famílias é um lembrete útil de que a volatilidade é uma parte normal da química e não uma anomalia industrial. O cheiro do interior de um carro novo, o odor forte de um marcador permanente e o cheiro liberado por uma laranja recém-descascada são resultados do mesmo processo físico: compostos que saem de uma superfície sólida ou líquida e entram no ar.
Exemplos domésticos comuns incluem:
Formaldeído, liberado lentamente de resinas de ureia-formaldeído usadas em aglomerados, painéis de fibra de média densidade e alguns pisos laminados, e detectável no ar interno por meses após a instalação.
Limoneno, o terpeno cítrico dominante usado em agentes de limpeza, ambientadores e alguns adesivos, que reage com o ozônio do ar interno para formar produtos secundários.
Acetona, presente no removedor de esmalte e em alguns diluentes, com pressão de vapor alta o suficiente para ser perceptível segundos após a abertura do recipiente.
Etanol e isopropanol, encontrados em desinfetantes para as mãos, sprays desinfetantes e limpadores de vidros.
Cloreto de metileno, historicamente usado em decapantes, com ponto de ebulição próximo a 40 °C, o que o torna um problema de evaporação rápida, mas também um problema significativo de inalação.
Naftaleno e para-diclorobenzeno, os ingredientes ativos das bolas de naftalina tradicionais, que sublimam diretamente do sólido ao vapor.
Estireno, trimetilbenzeno e xileno, que contribuem para o cheiro característico de carro novo e móveis novos.
Percloroetileno, que permanece nas roupas lavadas a seco por um período após o processamento e é liberado lentamente em ambientes fechados.
As concentrações interiores medidas de COV totais em edifícios residenciais recentemente mobilados podem atingir várias centenas de microgramas por metro cúbico e, em espaços mal ventilados, formam um fundo persistente. Este não é simplesmente um tema de saúde doméstica. É também a razão pela qual os produtores de painéis de madeira, fabricantes de móveis e fornecedores de pavimentos enfrentam classes de emissão de formaldeído e requisitos de rotulagem de produtos, e explica por que tantas fábricas instalam sistemas de extração e tratamento nas fases de prensagem e revestimento, em vez de dependerem de ventilação geral.
Os mesmos compostos que causam problemas de ar interior nas residências são os que determinam os limites de emissão e os requisitos de tratamento nas fábricas de móveis, painéis e revestimentos.
Exemplos Industriais de Compostos Voláteis por Processo
Na indústria transformadora, a lista de compostos é mais restrita, mas muito mais concentrada. Compreender quais solventes pertencem a qual etapa de produção ajuda um engenheiro a prever o perfil de concentração, a presença de partículas e se vale a pena recuperar o solvente em vez de destruí-lo.
Revestimento, impressão e revestimento de bobinas
Os revestimentos à base de solvente são uma fonte densa de compostos aromáticos e oxigenados. Exemplos típicos incluem tolueno, xileno, etilbenzeno, acetato de butila, metiletilcetona, ciclohexanona e acetato de éter metílico de propilenoglicol. A impressão de rotogravura de publicações é dominada pelo tolueno em alguns mercados, enquanto a impressão flexográfica de embalagens utiliza cada vez mais etanol, acetato de etila e isopropanol. As linhas de revestimento de bobinas geralmente dependem de frações de nafta solvente aromática de evaporação mais lenta, o que significa que o duto de exaustão contém compostos com pontos de ebulição bem acima de 150 °C e uma tendência correspondentemente menor de permanecer na fase gasosa após o resfriamento.
Operações Petroquímicas e de Refino
As emissões fugitivas e de processo aqui incluem benzeno, 1,3-butadieno, etileno, propileno, estireno e éter metil terc-butílico. Muitos destes são classificados como poluentes atmosféricos perigosos, além de serem COV, pelo que os requisitos de eficiência de destruição são frequentemente mais rigorosos do que os limites gerais de COV, exigindo por vezes uma remoção de 98 por cento ou melhor com monitorização contínua.
Síntese Farmacêutica e Química Fina
O processamento em lote produz um mix amplo e mutável. Exemplos comuns incluem diclorometano, tolueno, isopropanol, acetona, tetrahidrofurano, dimetilformamida, piridina e acetato de etila. A fração halogenada é o fator crítico do projeto, porque exclui muitos sistemas catalíticos e força a especificação de materiais resistentes à corrosão e a lavagem de gases ácidos a jusante.
Fabricação de eletrônicos e semicondutores
As etapas de limpeza e fotolitografia liberam isopropanol, acetona, metanol, N-metil-2-pirrolidona e acetato de éter metílico de propilenoglicol. Os volumes são muitas vezes pequenos, mas as concentrações podem ser elevadas nos gases de escape locais, e a presença de solventes contendo azoto cria NOx ligado ao combustível que deve ser considerado no projeto de combustão.
Móveis, painéis de madeira e pisos
Este setor combina formaldeído da cura da resina com tolueno, xileno e limoneno do revestimento e da própria madeira. O pinho e outras madeiras macias libertam terpenos naturalmente durante a secagem e a prensagem, o que acrescenta uma contribuição biogénica que por vezes é ignorada nos inventários de emissões.
Borracha, plásticos e compósitos
O estireno é o composto dominante nas operações de poliéster insaturado e gelcoat, acompanhado por hexano, metiletilcetona e, ocasionalmente, fenol. O estireno é reativo e propenso à polimerização, portanto a incrustação dos dutos e o entupimento do trocador de calor são problemas recorrentes de manutenção.
Alimentos, rações e renderização
As aplicações baseadas em odores envolvem etanol, ácido acético, aldeídos, sulfeto de dimetila e vários terpenos. As concentrações são geralmente baixas, mas o limiar de odor dos compostos de enxofre pode ser medido em partes por bilhão, de modo que as metas de tratamento são frequentemente definidas pela percepção e não pela massa.
Identifique primeiro a etapa do processo e depois a lista de compostos, porque as condições do processo decidem se o mesmo solvente chega como uma corrente diluída ou como uma corrente concentrada, quente e carregada de partículas.
Como a volatilidade molda o comportamento das emissões e o dimensionamento dos equipamentos
Duas fábricas podem usar o mesmo solvente e ainda assim exigir equipamentos de redução completamente diferentes. A razão geralmente se resume à rapidez com que o solvente sai da fase líquida e entra na corrente de ar. A pressão de vapor é o único número que descreve esta tendência mais diretamente. Um composto com alta pressão de vapor à temperatura ambiente aparecerá no duto de exaustão mesmo de um recipiente aberto, de um derramamento ou de uma superfície revestida que já tenha passado pelo forno. O gráfico abaixo classifica oito compostos voláteis que aparecem frequentemente em gases de escape industriais, usando valores aproximados de pressão de vapor a 25 °C.
O spread neste gráfico é de aproximadamente trinta e seis para um entre a entrada mais alta e a mais baixa, e essa proporção explica muitos problemas práticos em projetos de redução. A acetona e o metanol, no topo da escala, estarão presentes no ar do duto quase imediatamente após a aplicação do revestimento, o que significa que a concentração de entrada no dispositivo de tratamento responde rapidamente às mudanças na produção. Tolueno, xileno e estireno, na extremidade inferior, comportam-se de maneira muito diferente. Eles evaporam lentamente e continuam a ser liberados das peças revestidas, dos resíduos nos tanques e do material de filtro gasto muito depois de a linha de revestimento ter parado. As fábricas que dimensionam o seu sistema de extração em condições de pico de produção muitas vezes descobrem que uma concentração baixa mas persistente permanece na conduta durante os períodos de paragem, o que afeta tanto o custo operacional do dispositivo de tratamento como a classificação de segurança da rede de condutas.
A segunda consequência prática diz respeito ao estado físico do fluxo. Compostos altamente voláteis permanecem na fase gasosa mesmo após o resfriamento do escapamento, de modo que os trocadores de calor e condensadores recuperam muito pouco deles. Compostos menos voláteis, como o xileno e o estireno, condensam-se rapidamente quando o gás é resfriado abaixo do seu ponto de orvalho, razão pela qual a recuperação da condensação é tecnicamente atraente para essas espécies e amplamente ineficaz para a acetona ou o metanol. Qualquer pessoa que tenha tentado recuperar acetona resfriando um fluxo de gás aprendeu esta lição na forma de um condensador de baixo desempenho e de uma conta de eletricidade crescente.
A terceira consequência diz respeito à adsorção. O carvão ativado e o zeólito funcionam mantendo as moléculas em uma superfície, e sua capacidade depende da força com que essas moléculas são atraídas para a superfície. Os compostos de alta pressão de vapor são mantidos fracamente e são facilmente deslocados, razão pela qual um leito de carbono carregado com uma mistura de acetona e tolueno tende a liberar a acetona primeiro durante a dessorção e pode até ser removido dela apenas pela umidade. Os materiais zeólitos são geralmente mais seletivos para compostos oxigenados do que o carvão ativado, e essa diferença é uma das razões pelas quais os concentradores de zeólito substituíram o carbono em muitas aplicações de revestimento de alto volume e baixa concentração.
A quarta consequência diz respeito à combustão. Todo composto volátil possui calor de combustão, e o valor calorífico total da corrente de exaustão depende de quais compostos estão presentes e em que concentração. Solventes oxigenados, como etanol e acetato de etila, transportam oxigênio na própria molécula, o que reduz seu valor calorífico e pode dificultar a operação autotérmica. Hidrocarbonetos aromáticos e alifáticos transportam mais energia por unidade de massa. Quando uma planta muda de um revestimento à base de solvente para um revestimento à base de água ou com alto teor de sólidos, o perfil do composto muda, o valor calorífico dos gases de escape muda e o consumo de combustível do oxidante muda com ele.
A quinta consequência diz respeito à segurança. O ponto de inflamação e o limite inferior de explosividade são propriedades do composto individual, não da mistura como uma média. Uma corrente contendo uma pequena quantidade de um solvente com ponto de fulgor muito baixo, como o hexano, pode apresentar um risco de incêndio maior do que uma corrente com uma concentração total de COV mais elevada composta por aromáticos mais pesados. É por isso que o projeto de dutos, o monitoramento de concentração em linha e os intertravamentos de segurança pré-tratamento devem ser discutidos em conjunto com a lista de compostos, e não separadamente.
Por fim, o gráfico lembra que a lista composta afeta diretamente o custo operacional. Compostos de alta pressão de vapor requerem leitos de adsorção maiores ou temperaturas de oxidação mais altas; compostos de baixa pressão de vapor têm maior probabilidade de sujar as superfícies do trocador de calor e exigir limpeza periódica. Nenhuma das situações é incontrolável, mas ambas devem aparecer no cálculo do custo total de propriedade antes da assinatura do pedido de compra, e não após o primeiro ano de operação.
A pressão de vapor determina se um composto é melhor destruído, adsorvido ou condensado, por isso deve estar no topo de todos os estudos de viabilidade de redução.
Combinando exemplos de compostos com a rota de redução correta
Uma vez conhecida a lista de compostos e sua faixa de concentração, a decisão tecnológica torna-se muito mais estruturada. A primeira questão é se a corrente é diluída ou concentrada. Fluxos abaixo de aproximadamente 100 mg por metro cúbico são caros para oxidar diretamente porque o combustível necessário para manter a temperatura de combustão pode exceder o valor do poluente que está sendo destruído. Fluxos acima de vários milhares de miligramas por metro cúbico, por outro lado, muitas vezes podem sustentar a combustão com pouco ou nenhum combustível suplementar.
A segunda questão é se vale a pena recuperar os compostos. A recuperação de solventes faz sentido do ponto de vista económico quando o solvente tem um elevado valor de mercado, quando é utilizado em grandes quantidades e quando pode ser devolvido ao processo sem purificação extensiva. A recuperação é muito menos atrativa para fluxos mistos e contaminados que precisariam de destilação antes da reutilização.
A terceira questão é se o fluxo contém algo que possa danificar o equipamento. Os halogênios corroem as superfícies metálicas e envenenam os catalisadores. Compostos contendo silício formam depósitos vítreos nas superfícies dos trocadores de calor. O fósforo e os metais pesados desativam os catalisadores permanentemente. O material particulado cega os leitos de adsorção. Qualquer uma dessas características reduzirá as opções tecnológicas muito rapidamente.
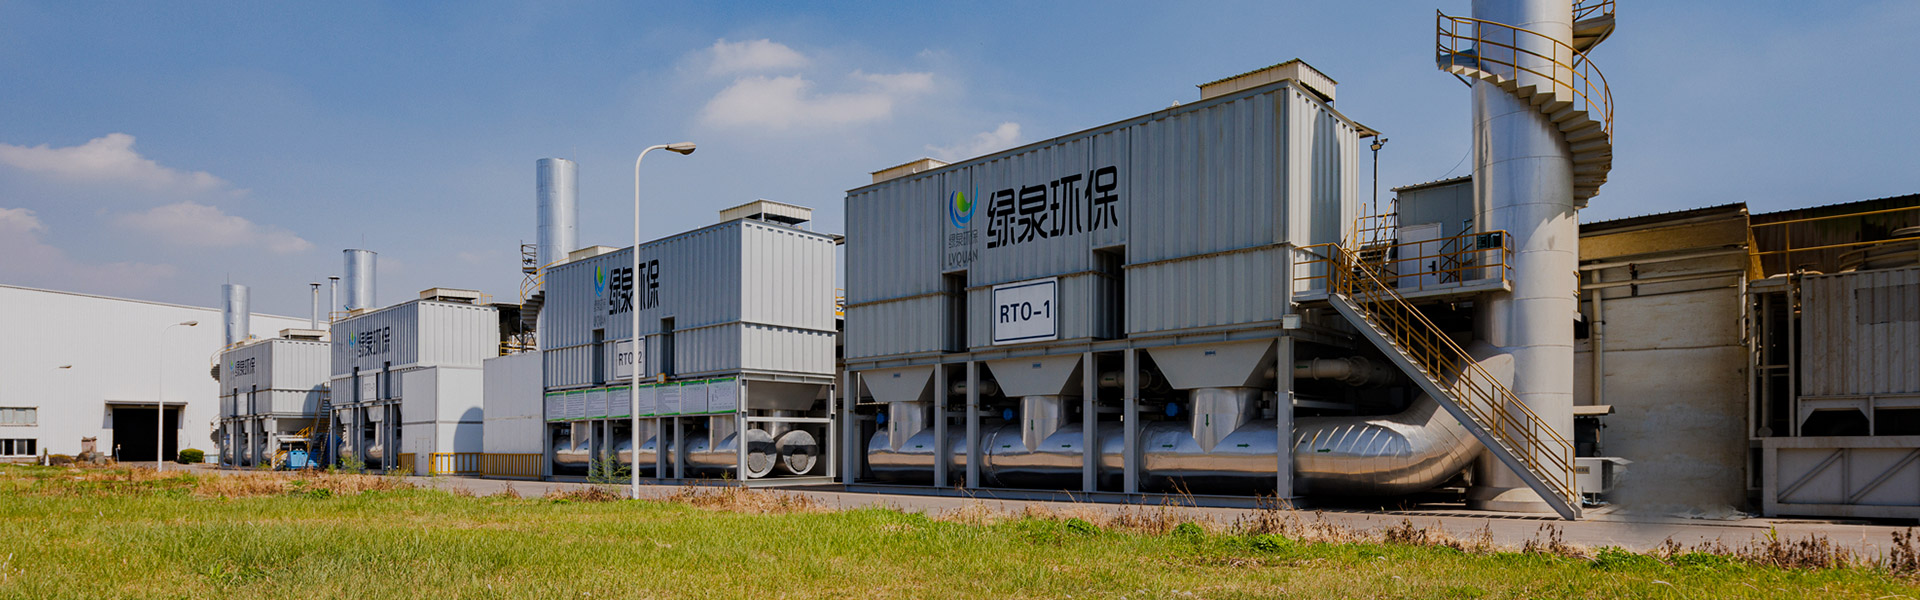
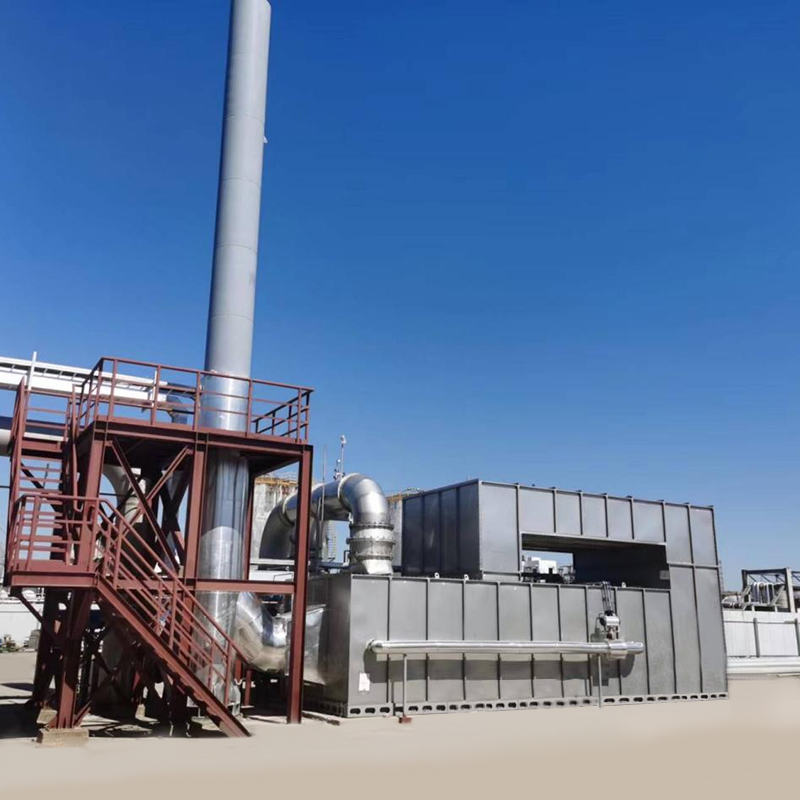
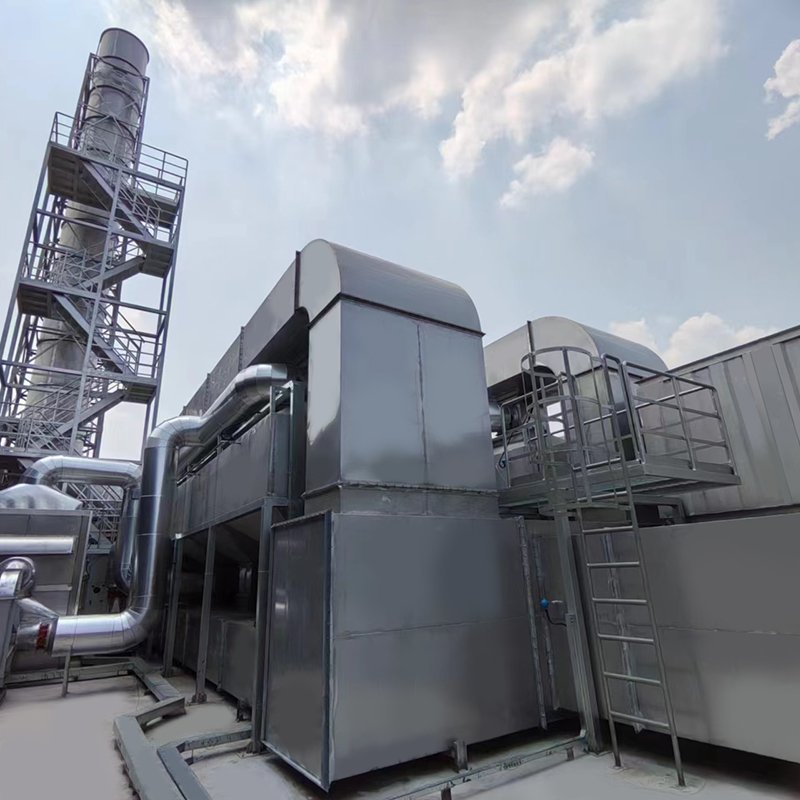
Para correntes de grande volume e baixa concentração contendo solventes típicos de revestimento e impressão, uma etapa de concentração seguida de oxidação é geralmente a configuração mais econômica. Um concentrador de zeólito adsorve os compostos de um grande volume de ar e depois os dessorve em um pequeno volume de dez a vinte vezes a concentração original, o que permite que um oxidante muito menor lide com a mesma massa de poluente. O sistema a seguir é um exemplo representativo desta configuração para aplicações de revestimento e impressão.
A lógica de design por trás de tal sistema merece atenção. O concentrador não destrói nada; ele apenas move os compostos de um grande fluxo de ar para um pequeno. O oxidante faz o trabalho de destruição. Se o concentrador for subdimensionado, o oxidante recebe um fluxo fraco e queima mais combustível do que o necessário. Se o oxidante for subdimensionado para o pico de dessorção, os compostos não queimados passam pela pilha durante o ciclo de dessorção. Combinar as duas unidades é a tarefa de engenharia mais importante em todo o sistema.
A concentração antes da oxidação é a resposta mais econômica para fluxos de solventes de alto fluxo e baixa concentração, mas somente quando o concentrador e o oxidante são dimensionados juntos.
Quando a recuperação de solvente supera a destruição
A destruição é simples e confiável, mas converte um material potencialmente valioso em dióxido de carbono e água. Para solventes de alto ponto de ebulição, como tolueno, xileno e alguns ésteres, a adsorção seguida de condensação pode devolver o solvente utilizável ao processo e reduzir a compra de matéria-prima e os custos de tratamento.
O desempenho da recuperação depende muito da lista composta. Solventes com pontos de ebulição acima de aproximadamente 100 °C condensam eficientemente em temperaturas de refrigeração modestas e podem ser recuperados com alta pureza quando a alimentação é um único solvente. Solventes com pontos de ebulição abaixo de 70 °C requerem resfriamento profundo, o que aumenta drasticamente o consumo de energia, e misturas de solventes oxigenados e aromáticos geralmente precisam de destilação antes de poderem ser reutilizadas em uma formulação de revestimento.
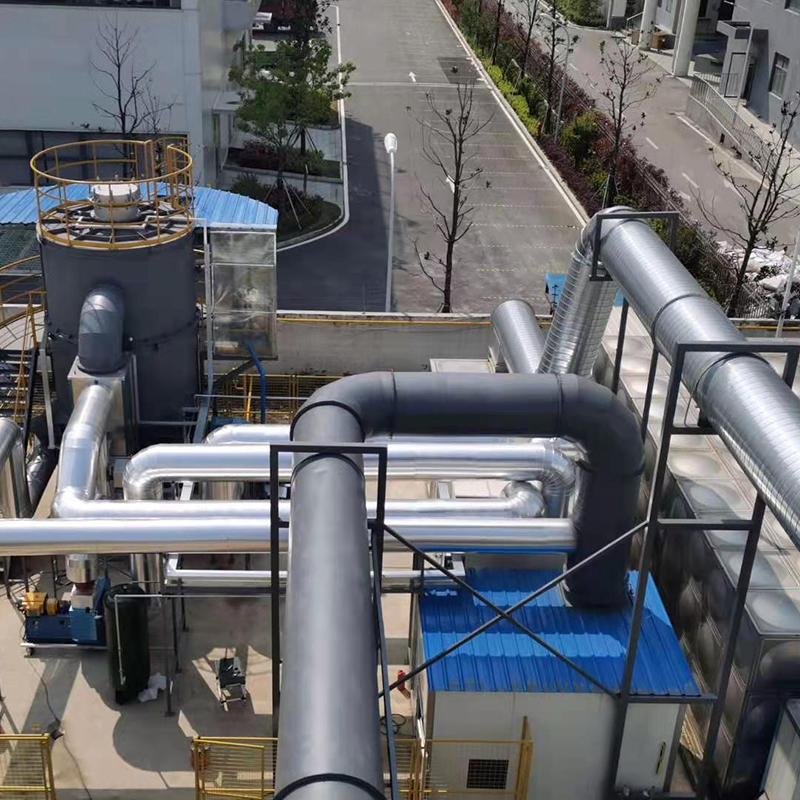
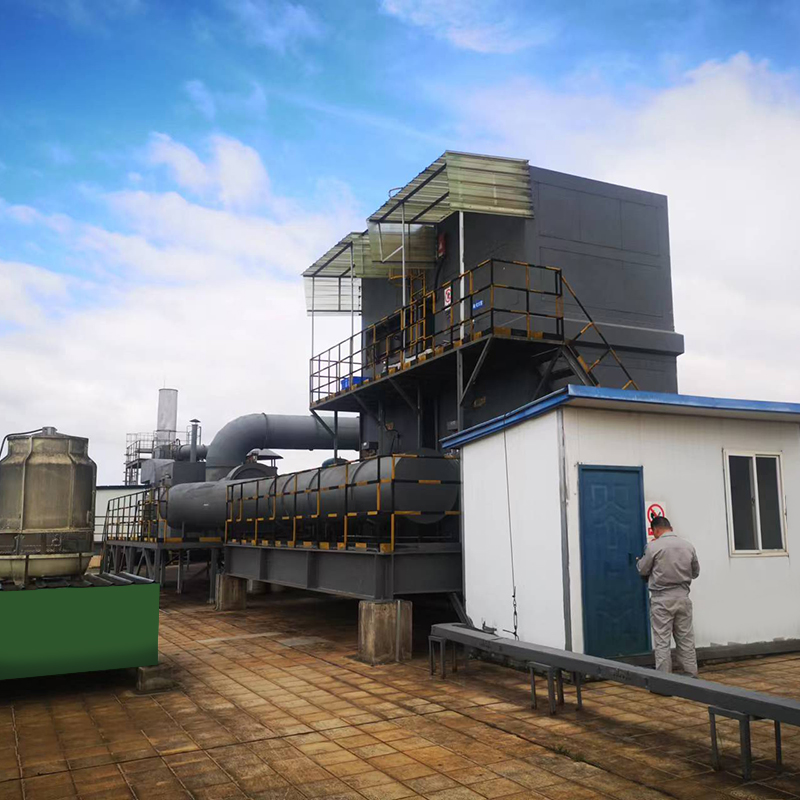
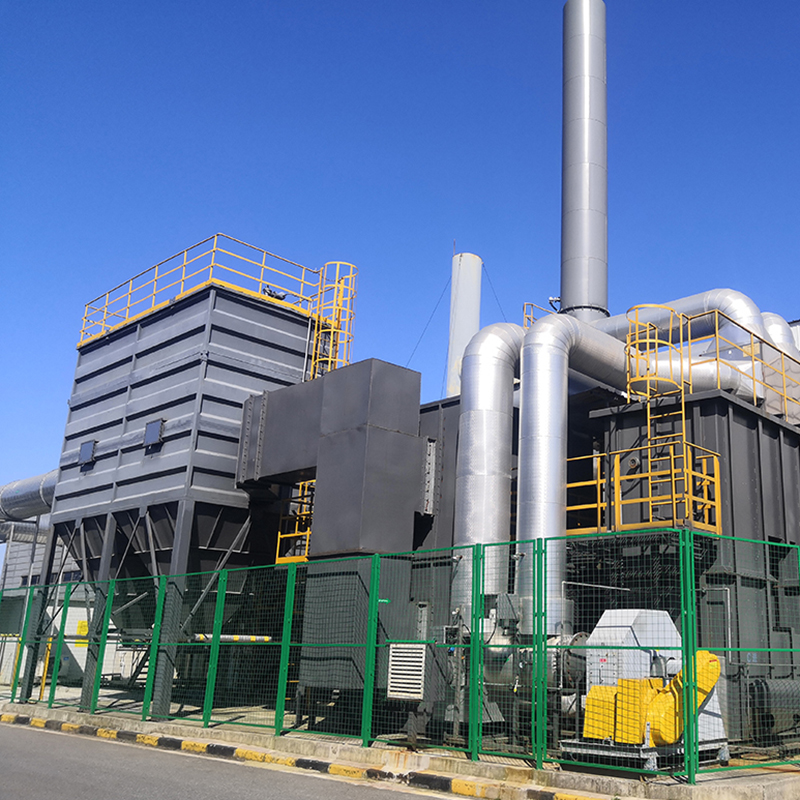
A umidade é a outra variável decisiva. O carvão ativado perde grande parte de sua capacidade de adsorção para compostos de retenção fraca quando a umidade relativa excede cerca de sessenta por cento, portanto, muitas vezes é necessária uma etapa de desumidificação ou resfriamento a montante. O sistema de recuperação a seguir combina adsorção de carvão ativado granular com condensação, que é uma rota bem estabelecida para solventes de ponto de ebulição médio a alto em processos de revestimento, impressão e químicos.
Uma avaliação realista da economia da recuperação deve incluir o valor do solvente recuperado, o custo do vapor ou gás quente utilizado para dessorção, a eletricidade para refrigeração, o custo de eliminação de qualquer fração inutilizável e o trabalho associado à monitorização do desempenho do leito. Em muitos projectos, o período de retorno situa-se entre dois e quatro anos, mas apenas quando o solvente recuperado é efectivamente reutilizado, em vez de ser reduzido a resíduo.
A recuperação compensa quando o solvente é valioso, o fluxo está suficientemente seco e o líquido recuperado pode realmente ser devolvido à produção.
Oxidação catalítica e a química que você deve verificar primeiro
A oxidação catalítica destrói compostos orgânicos a temperaturas entre aproximadamente 250 e 450 °C, em comparação com os 760 a 850 °C necessários para a oxidação térmica. Esta temperatura mais baixa reduz o consumo de combustível, diminui a espessura do isolamento e diminui a formação de óxidos de nitrogênio térmicos. A desvantagem é que o catalisador é sensível a uma lista específica de venenos, e a lista de compostos deve ser avaliada antes da escolha da tecnologia.
Os catalisadores toleram bem hidrocarbonetos alifáticos simples e oxigenados. Eles não toleram compostos halogenados, que formam cloreto de hidrogênio e podem clorar a superfície do catalisador. Eles também apresentam mau desempenho na presença de compostos de enxofre, que formam sulfatos que bloqueiam os sítios ativos, e são permanentemente desativados pelo silício, fósforo e metais pesados. Fluxos contendo agentes desmoldantes de silicone, silanos ou certos aditivos de fosfato são, portanto, geralmente encaminhados para oxidação térmica.
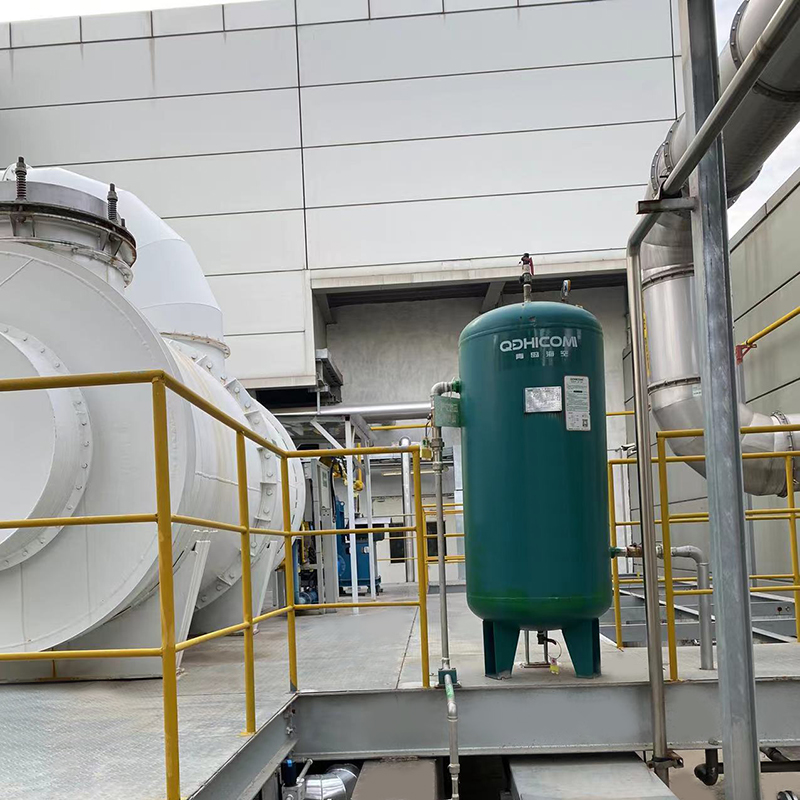
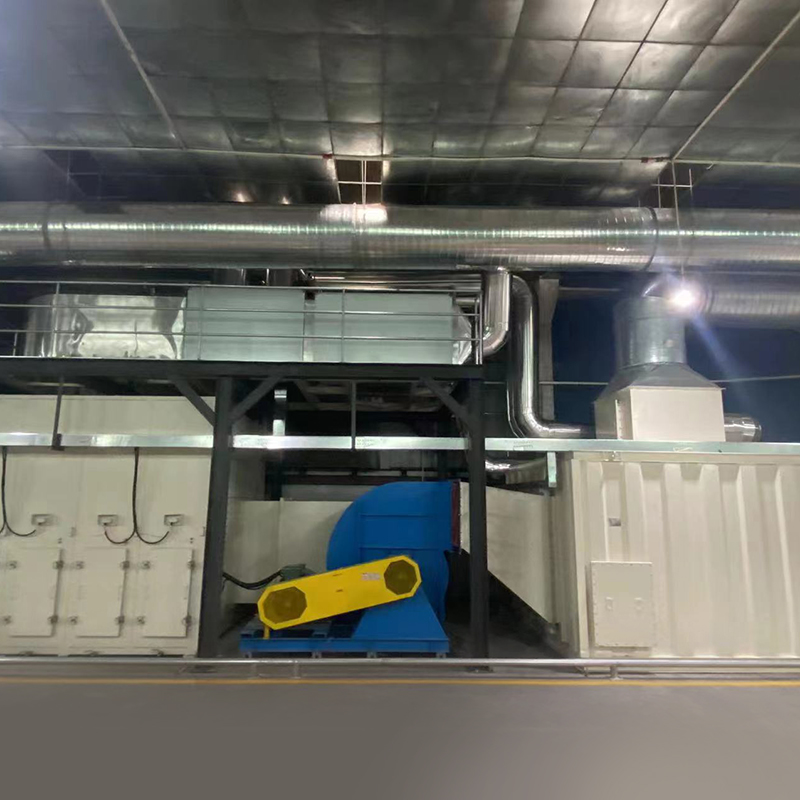
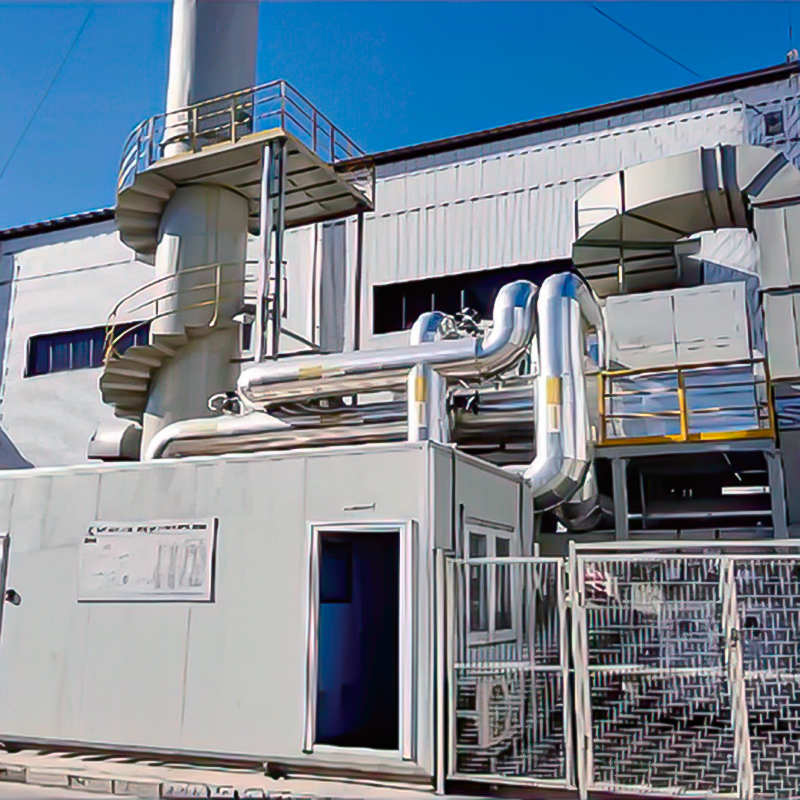
Para fluxos limpos e sem halogênio com concentrações moderadas, a oxidação catalítica oferece uma solução compacta e econômica. O equipamento a seguir foi projetado para esta categoria de aplicação, onde a lista de compostos foi avaliada quanto à compatibilidade do catalisador e a meta de recuperação de calor é moderada.
Antes de se comprometer com uma rota catalítica, faça duas perguntas. Primeiro, a formulação do solvente ou do revestimento pode ser alterada no futuro de uma forma que introduza um veneno catalítico, e qual seria o custo dessa mudança se isso acontecesse? Em segundo lugar, o fornecedor do catalisador é capaz de fornecer um cronograma de substituição e uma garantia de desempenho com base na lista real de compostos, em vez de num valor genérico de COV? Ambas as questões separam uma instalação durável daquela que necessita de substituição do catalisador a cada dezoito meses.
A oxidação catalítica é a escolha certa apenas quando a lista de compostos está livre de halogênios, enxofre, silício, fósforo e metais pesados agora e no futuro próximo.
Casos especiais: compostos halogenados, contendo enxofre e reativos
Um pequeno número de famílias de compostos requer atenção especial no projeto, e errá-las produz falhas que são caras e às vezes perigosas.
Compostos halogenados, como diclorometano e tricloroetileno, produzem cloreto de hidrogênio ou brometo de hidrogênio durante a oxidação. Esses gases devem ser removidos por um purificador alcalino antes que o gás chegue à chaminé, e os dutos, o trocador de calor e a pilha devem ser construídos com materiais resistentes à corrosão. A temperatura de combustão também deve ser controlada cuidadosamente, pois uma janela de temperatura inadequada combinada com uma fonte de cloro e uma matriz orgânica pode favorecer a formação de compostos do tipo dioxina. Esta não é uma preocupação teórica; é por isso que os fluxos de resíduos halogenados são regulamentados separadamente em muitas jurisdições.
Os compostos contendo enxofre atacam os catalisadores e as superfícies de troca de calor. O metanotiol e o sulfeto de dimetila, comuns em operações de celulose, alimentos e borracha, oxidam em dióxido de enxofre, que forma ácido sulfúrico corrosivo quando o gás esfria abaixo do ponto de orvalho. A temperatura da pilha deve ser mantida acima do ponto de orvalho ácido ou um purificador deve ser adicionado a jusante.
Monômeros reativos como o estireno requerem um tipo diferente de atenção. O estireno polimeriza a temperaturas elevadas, particularmente na presença de superfícies quentes estagnadas ou resíduos catalíticos, formando depósitos que restringem o fluxo e reduzem a transferência de calor. As áreas mortas dos dutos devem ser evitadas e as superfícies de recuperação de calor precisam de uma estratégia de limpeza incorporada ao cronograma operacional.
Os aldeídos, particularmente o formaldeído, são outro caso especial. Eles oxidam facilmente e podem ser tratados cataliticamente, mas também são solúveis em água e podem ser reduzidos substancialmente por um purificador úmido quando a concentração é suficientemente baixa. Quando o formaldeído se origina de uma corrente de processo úmida, um estágio de lavagem antes do oxidante pode reduzir tanto a carga quanto o risco de formação de depósitos resinosos.
Compostos halogenados, contendo enxofre e reativos adicionam, cada um, pelo menos uma operação unitária ao trem de processo, e subestimá-los é uma das fontes mais comuns de fracasso do projeto de redução.
Insumos de projeto e lista de verificação de aquisição para redução de COV
Quando uma fábrica envia uma consulta a um fabricante ou fornecedor de equipamentos de VOCs, a qualidade do pacote de dados técnicos determina em grande parte a qualidade da cotação resultante. Os fornecedores que recebem apenas um valor total de concentração de VOC irão superprojetar de forma conservadora ou subprojetar de forma otimista, e nenhum dos resultados será bom para o comprador.
Tabela 2. Insumos de projeto que devem ser fornecidos antes de solicitar um orçamento, juntamente com o motivo pelo qual cada um é importante.
Entrada de projeto
Formato típico
Por que isso importa
Risco se omitido
Lista de compostos
Espécies nomeadas com porcentagens aproximadas
Determina a compatibilidade do catalisador, seleção de materiais e classe de segurança
Escolha errada de tecnologia e falha prematura do equipamento
Faixa de concentração
Miligramas por metro cúbico, mínimo e máximo
Define o balanço energético do oxidante
Consumo excessivo de combustível ou combustão instável
Taxa de fluxo de exaustão
Metros cúbicos por hora à temperatura indicada
Dimensiona o ventilador, o duto e as unidades de tratamento
Subcapacidade ou despesas de capital desnecessárias
Temperatura e umidade
Graus Celsius e umidade relativa na entrada
Afeta a capacidade de adsorção e o potencial de condensação
Baixo desempenho de recuperação e vida útil reduzida do adsorvente
Conteúdo de partículas e aerossóis
Miligramas por metro cúbico e natureza das partículas
Determina a necessidade de filtragem ou pré-lavagem
Leitos de adsorção bloqueados e trocadores de calor sujos
Cronograma operacional
Horas por dia, dias por semana, lote ou contínuo
Influencia a recuperação de calor e a estratégia de controle
Alto custo de combustível em espera e controle de processo instável
Eficiência de remoção necessária
Porcentagem e padrão de emissão aplicável
Define o ponto de desempenho garantido
Falha de conformidade após comissionamento
Utilitários e espaço disponíveis
Energia, vapor, gás, pegada, limite de altura
Restringe o conjunto de tecnologia viável
Redesenho tardio e obras civis adicionais
Vale a pena acrescentar mais dois pontos. Primeiro, a vazão de exaustão deve ser medida e não estimada sempre que possível, porque o superdimensionamento do sistema de extração é um hábito comum e caro que aumenta os custos de capital e operacionais sem melhorar a captura. Em segundo lugar, o padrão de emissão aplicável ao local deve ser citado diretamente na consulta, incluindo quaisquer requisitos locais que sejam mais rigorosos do que o limite nacional.
Um pacote completo de dados técnicos, especialmente a lista de compostos nomeados, é a maneira mais eficaz de reduzir o preço de compra e o custo vitalício de um sistema de redução de COV.
Manutenção e Orientação Operacional
A identidade composta continua a ser importante após o comissionamento. Leitos de adsorção carregados com compostos de alta pressão de vapor e fraca retenção, como acetona e metanol, saturam mais rapidamente e podem ser deslocados pela umidade durante o desligamento. Leitos carregados com aromáticos mais pesados saturam mais lentamente, mas são mais difíceis de regenerar completamente, e os resíduos acumulam-se gradualmente na estrutura dos poros até que a capacidade caia abaixo do valor projetado.
Um programa prático de monitoramento geralmente combina três elementos: medição periódica da concentração de saída usando um detector portátil de ionização de chama, tendência de queda de pressão no leito de adsorção e perfil de temperatura no oxidante para detectar canalização ou degradação do catalisador. A queda de pressão costuma ser o primeiro indicador de que algo mudou e não custa nada além de uma leitura de rotina para rastreá-la.
Os parâmetros de regeneração merecem a mesma atenção que o projeto inicial. Pouca energia de dessorção deixa solvente residual no leito e reduz a capacidade de trabalho. Muita energia desperdiça vapor ou gás quente e pode degradar o próprio adsorvente, principalmente o carvão ativado, que começa a perder estrutura em altas temperaturas sustentadas. A questão de quando substituir o adsorvente é abordada com mais detalhes neste artigo sobre se o equipamento de tratamento de gases residuais orgânicos precisa de substituição regular de adsorvente , que vale a pena ler junto com seus próprios dados operacionais.
Para oxidantes, a lista de manutenção é mais curta, mas não menos importante. As superfícies dos trocadores de calor devem ser limpas quando a queda de pressão aumenta, os queimadores e os dispositivos de detecção de chama devem ser testados em um ciclo definido, e qualquer alteração na formulação do solvente utilizado na produção deve ser comunicada à equipe de manutenção antes de chegar à linha de revestimento, e não depois.
Acompanhe a queda de pressão, a concentração de saída e o perfil de temperatura do oxidante em um cronograma fixo, porque essas três leituras detectam quase todos os problemas em desenvolvimento antes que se tornem um evento de conformidade.
Escolhendo um parceiro para construir e instalar o sistema
O equipamento de redução não é uma compra por catálogo. A garantia de desempenho depende de quão bem o fornecedor entende a lista de compostos, a variabilidade do processo e as restrições do local, e se a mesma organização que projetou o sistema também o fabrica e o comissiona no local.
Ao avaliar cotações, procure evidências de capacidade de projeto, em vez de apenas fabricação de equipamentos. Um fornecedor que possa apresentar um balanço de massa em todo o trem de tratamento, um balanço de calor para o oxidante e uma declaração escrita de quais compostos serão ou não aceitos é muito mais valioso do que aquele que oferece o menor preço de capital sem condições técnicas de limite. Certificados de qualificação, registros de sistemas de gestão ambiental e de qualidade e qualificações de projeto e construção fornecem sinais úteis da disciplina operacional de um fornecedor. Você pode revisar o perfil da empresa, qualificações e histórico de fabricação de um fabricante chinês de equipamentos de COV como exemplo do tipo de informação que um fornecedor sério deveria ser capaz de fornecer.
Também vale a pena confirmar quem cuidará da instalação, comissionamento, treinamento do operador e resposta pós-venda. Um sistema fabricado corretamente, mas mal instalado, terá um desempenho inferior, e as acusações que se seguem geralmente custam mais do que a diferença de preço original entre dois licitantes. Solicite uma lista de referência de instalações comparáveis e, sempre que possível, fale com os operadores da planta que as operam diariamente, e não apenas com os engenheiros de projeto que as encomendaram.
Compre a engenharia, a fabricação e o comissionamento de uma organização responsável, porque as garantias de desempenho são tão fortes quanto o elo mais fraco dessa cadeia.
FAQ: Exemplos de compostos voláteis em residências e fábricas
Quais são os exemplos mais comuns de compostos voláteis encontrados em ambientes fechados?
Formaldeído, limoneno, acetona, etanol, isopropanol, tolueno, xileno e estireno aparecem com mais frequência em estudos de monitoramento do ar interno. O formaldeído e o tolueno são geralmente associados a materiais de construção, móveis e revestimentos, enquanto o limoneno e o etanol vêm principalmente de produtos de limpeza, ambientadores e itens de higiene pessoal. As concentrações variam amplamente com a taxa de ventilação, temperatura e idade dos móveis.
Quais compostos voláteis são regulamentados como VOCs nas emissões industriais?
A regulamentação geralmente visa compostos que participam de reações fotoquímicas atmosféricas, juntamente com uma lista separada de poluentes atmosféricos perigosos, como benzeno, formaldeído e diclorometano. Na prática, a maioria das licenças define um limite total de hidrocarbonetos não metano, além de limites específicos para uma pequena lista de espécies tóxicas. Verificar o texto exato da norma local aplicável é mais confiável do que confiar em classificações químicas gerais.
As fragrâncias e os terpenos naturais são realmente exemplos de compostos voláteis?
Sim. Limoneno, alfa-pineno e terpenos semelhantes têm pressões de vapor na mesma faixa de muitos solventes industriais e são totalmente voláteis. Eles contribuem para reclamações de odores no processamento de madeira, na impressão com tintas de base biológica e na fabricação de alimentos, e podem formar aerossóis orgânicos secundários quando reagem com o ozônio na atmosfera. A sua origem natural não os isenta dos requisitos de tratamento quando se aplicam limites locais.
Por que o ponto de ebulição é importante na escolha do equipamento de redução?
O ponto de ebulição é um indicador prático da facilidade com que um composto deixa a fase líquida e da rapidez com que pode ser condensado ou dessorvido. Compostos que fervem abaixo de cerca de 70°C são difíceis de recuperar por condensação e tendem a ser fracamente retidos em adsorventes. Compostos que fervem acima de cerca de 150°C condensam facilmente, mas podem obstruir as superfícies de troca de calor. O engenheiro de projeto usa essas informações para decidir entre destruição, adsorção e recuperação.
Um sistema de redução pode lidar com uma mistura de compostos voláteis?
Sim, e a maioria dos sistemas industriais sim. As limitações aparecem quando a mistura contém compostos com requisitos conflitantes, por exemplo, um solvente halogenado misturado com uma corrente destinada a um oxidante catalítico, ou um composto formador de resina de alto ponto de ebulição misturado com um solvente leve destinado à adsorção de carbono. Nesses casos, a corrente é geralmente dividida, pré-tratada ou encaminhada para oxidação térmica.
Os compostos voláteis naturais precisam ser tratados?
Onde causam reclamações de odor ou contribuem para um limite de emissão regulamentado, sim. As tarefas de tratamento para compostos biogênicos são geralmente mais baixas do que para correntes de solventes, e a biofiltração ou a oxidação a baixa temperatura são frequentemente suficientes. O processo de design é o mesmo: identificar os compostos, quantificar a concentração e selecionar uma rota que corresponda a ambos.
Como posso saber se devo destruir ou recuperar um solvente?
Compare o valor de mercado do solvente recuperado com o custo do vapor, da eletricidade e da mão-de-obra necessária para recuperá-lo e, em seguida, adicione o custo de eliminação de qualquer fração que não possa ser reutilizada. A recuperação geralmente vence para solventes únicos com ponto de ebulição mais alto usados em grandes quantidades. A destruição geralmente vence para fluxos mistos, de baixa concentração ou de baixo valor.
Qualquer que seja o caminho escolhido, a lista composta é o documento que determina a viabilidade, o custo e a confiabilidade a longo prazo.
Os exemplos de compostos voláteis discutidos aqui não constituem uma lista acadêmica. Acetona, metanol, acetato de etila, tolueno, xileno, estireno, formaldeído e seus parentes halogenados e contendo enxofre carregam, cada um, um conjunto distinto de consequências para o controle de emissões. Eles determinam se um fluxo pode ser tratado cataliticamente, se deve ser concentrado antes da oxidação, se a recuperação é financeiramente sensata e quais materiais sobreviverão a dez anos de serviço.
A sequência prática é direta. Caracterizar o fluxo de exaustão, agrupar os compostos por família, confirmar a faixa de concentração e variabilidade e só então avaliar as opções tecnológicas. As usinas que seguem essa ordem geralmente compram equipamentos menores, consomem menos combustível e gastam menos tempo lidando com surpresas de conformidade. As plantas que a ignoram geralmente descobrem a lista de compostos durante o primeiro teste de pilha, que é o momento mais caro possível para aprendê-la.
Leitura relacionada: se você estiver atualmente especificando ou operando um sistema baseado em adsorção, este artigo explica como avaliar quando o adsorvente atingiu o fim de sua vida útil e o que verificar antes de substituí-lo.
Caracterize primeiro os compostos, depois escolha a tecnologia, e o sistema de redução cumprirá sua garantia em vez de apenas cumprir sua data de entrega.